2026-10-14
Uma equipe de marca aprova uma caixa porque o logotipo preto parece úmido e profundo. Três semanas depois, as caixas chegam parecendo planas e cinzentas. Nada mudou no conselho; o operador simplesmente carregou o filme em rolo fosco de 32 mícrons em vez do filme brilhante de 25 mícrons no qual a prova foi aprovada, e a leitura de brilho de 60 graus caiu de meados dos anos 90 para menos de 15 unidades de brilho.
A resposta curta primeiro: especifique um filme de laminação de alto brilho quando a profundidade de cor, o contraste e a reflexão são o objetivo do produto, e especifique-o por unidades de brilho medidas e espessura em mícrons, em vez de palavras como "brilhante". Mude para filme fosco, com toque sedoso ou antirreflexo no momento em que a superfície for lida sob a iluminação do escritório, tocada o dia todo ou escrita.
O que se segue explica como o brilho é realmente medido, o que está dentro de um filme de alto brilho, como escrever a especificação de compra e quais defeitos observar na linha.
Gloss é um número, não um adjetivo. Em filmes plásticos é lido com medidor de brilho na geometria de 60 graus definida na ASTM D2457 e expresso em unidades de brilho (GU). A clareza é uma propriedade totalmente diferente, medida como neblina pela ASTM D1003, e é por isso que um filme pode ser cristalino e ainda assim não ter alto brilho.
Os fornecedores normalmente citam faixas em vez de números únicos: aproximadamente 90 a 100 GU para filme térmico de alto brilho, 85 a 92 GU para brilho padrão, 30 a 40 GU para toque de seda e abaixo de 15 GU para fosco. Trate essas bandas como indicativas. Um filme colado muito frio geralmente apresenta 70 a 80 GU, mesmo quando o rolo foi vendido como de alto brilho, porque o adesivo nunca fica totalmente molhado na folha impressa e a superfície mantém uma leve textura de casca de laranja. Sempre confirme com seu próprio medidor em uma folha acabada.
Quase todo filme em rolo de laminação térmica é uma construção de duas camadas: uma base de poliéster BOPET ou BOPP e um revestimento adesivo termofusível EVA. O EVA faz o trabalho de colagem; o filme base faz o trabalho óptico.
O brilho que você vê é a superfície superior da camada de EVA depois que ela derrete e solidifica novamente contra o rolo laminador. É por isso que o acabamento do rolo, a temperatura de fusão e a velocidade da linha influenciam a leitura final. O núcleo BOPET, geralmente de 12 a 15 mícrons em um filme acabado de 25 a 35 mícrons, fornece rigidez, estabilidade dimensional através da zona de calor e a clareza que permite que a cor impressa apareça sem um tom cinza.
Um filme base com baixa rugosidade superficial e poucas partículas de deslizamento internas dispersa menos luz, e menos luz dispersa significa maior brilho e menor turvação na mesma espessura. Se um rolo oferece boa resistência de adesão, mas um acabamento fosco, o filme de base geralmente é o motivo, e não o adesivo.
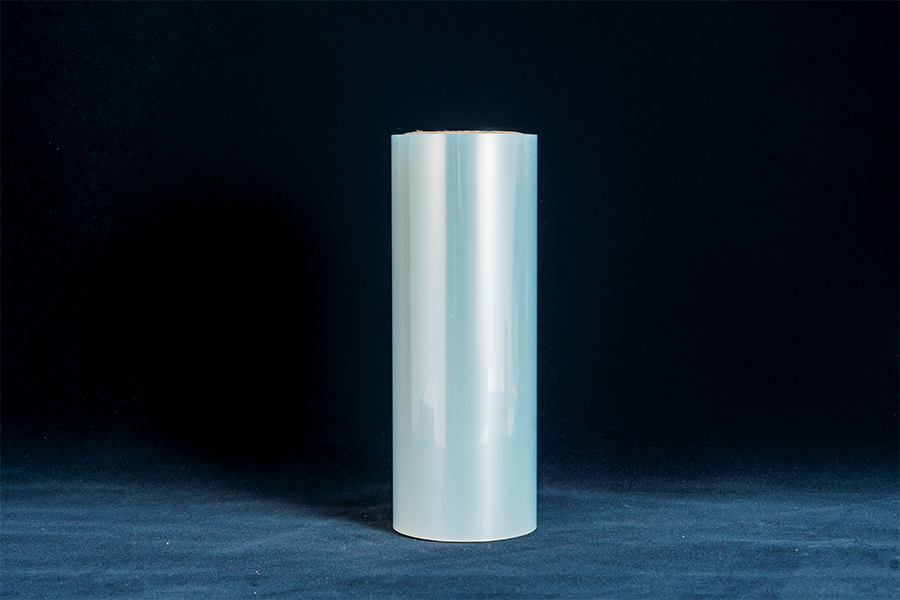
 Filme em rolo de laminação térmica brilhante para proteção de impressão Filme em rolo PET/EVA para laminação térmica de impressos, fotos, cardápios e embalagens, oferecendo alto brilho, vedação à prova d'água e resistência a riscos. Ver Produto →
Ambas as rotas podem atingir a mesma faixa de brilho; a diferença é como o vínculo se forma. A laminação térmica derrete o EVA a cerca de 95 a 115 graus Celsius no ponto de contato, de modo que a ligação é imediata, a folha pode ser aparada imediatamente e o papel ou cartão impresso em offset geralmente fica bem servido. A laminação a frio utiliza um adesivo sensível à pressão: sem calor, o que a torna o caminho prático para impressões de toner, etiquetas impressas termicamente e substratos sensíveis ao calor, mas a adesão total aumenta ao longo de várias horas e as bordas têm maior probabilidade de levantar se a folha for aparada muito cedo. Se você está pesando os dois, a diferença entre laminação térmica e a frio se resume a calor versus pressão-tempo.
Alto brilho também é a escolha errada em três situações específicas: qualquer superfície que as pessoas leiam sob uma luz de teto, por causa do brilho; qualquer superfície manuseada constantemente, pois impressões digitais e arranhões finos aparecem mais; e qualquer coisa que será escrita com esferográfica, porque a tinta passa por um filme liso. O toque fosco e sedoso lida melhor com esses trabalhos, e um revestimento resistente a arranhões ou anti-reflexo é um meio-termo razoável quando você ainda deseja profundidade de cor.
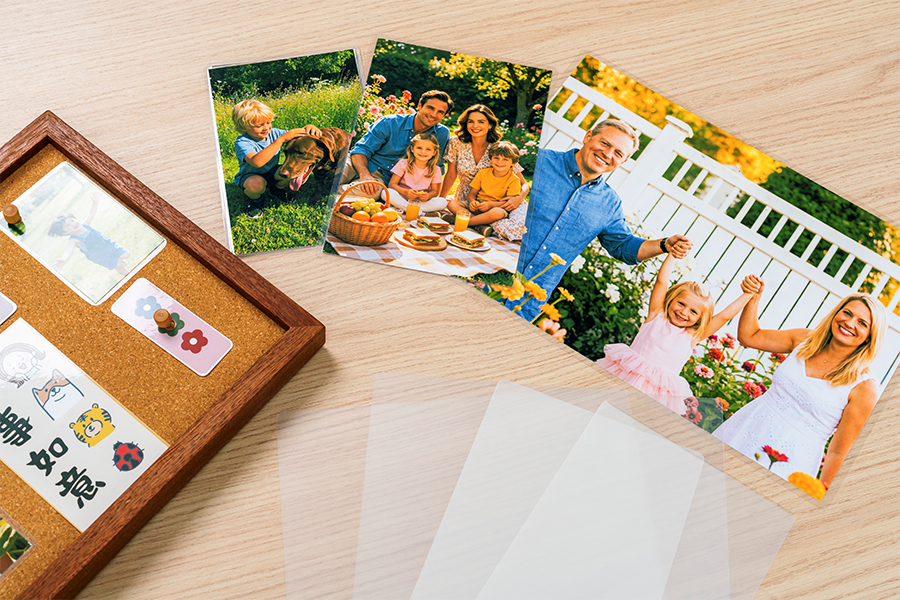 Filme de laminação brilhante para cartões de identificação e mídia impressa Filme PET/EVA brilhante para laminação de carteiras de identidade, fotos, documentos e cartões de visita, disponível em bolsas ou rolos com variantes opcionais fosca, seda e antiestática. Ver Produto →
O filme é comprado em rolo, portanto, um pequeno número de números decide se o trabalho funciona corretamente: faixa de brilho medida e método de teste, espessura final em mícron, largura e comprimento do rolo, diâmetro do núcleo, tipo de adesivo e tratamento de superfície se você estiver imprimindo no filme. A espessura é a alavanca mais rápida em termos de rigidez: 25 a 32 mícrons são adequados para papéis offset de até aproximadamente 200 g/m2, 35 a 43 mícrons proporcionam às capas e menus pesados a rigidez necessária e 75 mícrons e superiores pertencem a cartões que são manuseados todos os dias.
| Concluir | Brilho de 60 graus (GU) | Uso típico | Troca para planejar |
|---|---|---|---|
| Alto brilho, BOPET e EVA | 90–100 | Caixas cosméticas, capas, pastas, cartões | Mostra impressões digitais, poeira e arranhões finos |
| Brilho padrão | 85–92 | Laminação geral de escritório, capas de livros | Profundidade de cor ligeiramente mais suave que o alto brilho |
| Alto brilho com revestimento duro | 88–96 | Capas manuseadas diariamente, cartões de menu | Maior custo do filme, janela de processo mais restrita |
| Toque de seda | 30–40 | Embalagem premium, cartões de visita | Pretos mais suaves, mais difíceis de limpar |
| Fosco | 8–15 | Material de leitura, etiquetas, superfícies de escrita | Reduz a profundidade da cor em tinta escura |
Matte perdoa poeira, bolhas e ondulações fracas. Uma superfície de alto brilho coloca todos eles sob os holofotes, de modo que a janela do processo é genuinamente mais estreita.
Pré-secagem da tábua, limpeza de lençóis e desaceleração da linha são as três mudanças que resolvem a maioria deles antes que alguém toque no botão de temperatura.
Comprar filme sem relatório de teste é uma adivinhação. Solicite a faixa de brilho e o método por trás dela, turvação, resistência ao descascamento em newtons por 15 mm, tolerância de espessura e largura, diâmetro interno do núcleo e o lote ou número de lote em cada caixa para que um problema possa ser rastreado. Se o filme for impresso em vez de usado como camada superior, solicite o nível de dina, pois a adesão da tinta abaixo de aproximadamente 38 dinas por centímetro não é confiável.
A capacidade é importante quando uma especificação é aprovada. A WONLAMI, por exemplo, afirma ter mais de 25 anos de experiência em revestimento por extrusão, fábricas em Yixing e na Tailândia e uma produção anual acima de 30.000 toneladas de 10 linhas de revestimento por extrusão, 29 cortadoras automáticas e quatro linhas de embalagem; o chão de produção as páginas descrevem essa pegada com mais detalhes. Qualquer que seja o fornecedor, a disciplina é a mesma: amostrar, medir, aprovar um cartão de controle e, em seguida, submeter cada rolo recebido a ele.
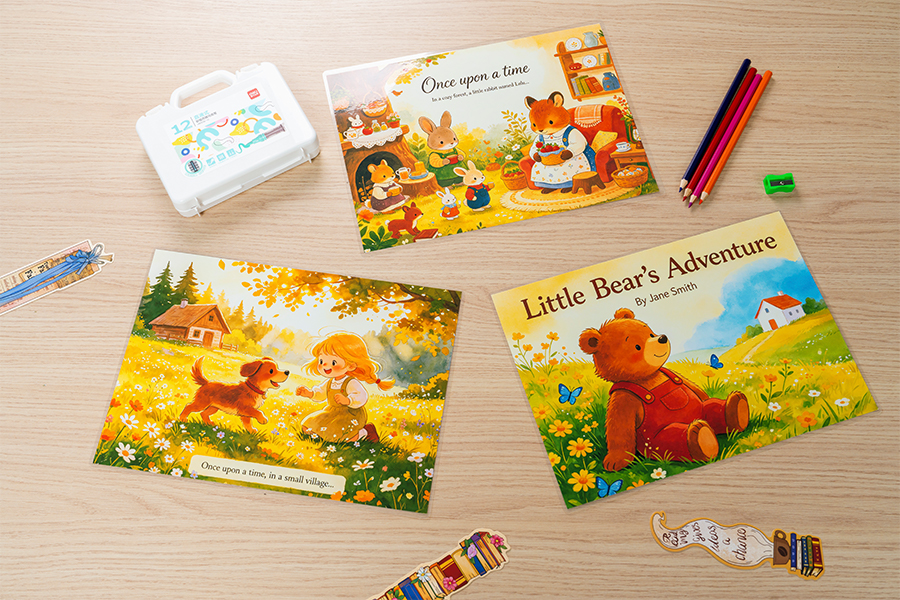 Filme de laminação resistente a arranhões para superfícies comerciais de alta fricção Filme laminador PET com nano revestimento resistente a riscos para menus, painéis de controle, avisos e displays, oferecendo dureza 3H e alta transparência. Ver Produto →



 English
 русский
 Español
 Português